滚动轴承的加工装配
- 发表时间:2019-12-13
- 来源:进口轴承
根据滚动轴承的类型、结构、材料、批量、技术要求、公差等级的不同,不同滚珠轴承的生产过程也不相同。
一、加工过程:
1.套圈: 根据轴承内外圈的原材料和毛坯形式,内圈和外圈整个加工过程为:
棒料或管料(有的棒料需经锻造和退火、正火)——车加工——热处理——磨加工——精研或抛光——零件终检——防锈——入库——(待合套装配)
2.钢球的加工过程, 钢球的加工同样依原材料的状态不同而有所不同,其中挫削或光球前的工序,可分为下述三种,热处理前的工序,又可分为下述二种,整个加工过程为: 棒料或线材冷冲(有的棒料冷冲后还需冲环带和退火)——挫削、粗磨、软磨或光球——热处理——硬磨——精磨——精研或研磨——终检分组——防锈、包装——入库〈待合套装配〉。
3.滚子的加工过程 滚子的加工依原材料的不同而有所不同,其中热处理前的工序可分为下述两种,整个加工过程为: 棒料车加工或线材冷镦后串环带及软磨——热处理——串软点——粗磨外径——粗磨端面——终磨端面——细磨外径——终磨外径——终检分组——防锈、包装——入库(待合套装配〉。
4.保持架的加工过程 保持架的加工过程依设计结构及原材料的不同,可分为下述两类:
(1)板料→剪切→冲裁→冲压成形→整形及精加工→酸洗或喷丸或串光→终检→防锈、包装→入库(待合套装配)
(2)实体保持架的加工过程: 实体保持架的加工,依原材料或毛坏的不同而有所不同,其中车加工前可分为下述四种毛坯型式,整个加工过程为: 棒料、管料、锻件、铸件——车内径、外径、端面、倒角——钻孔(或拉孔、镗孔)——酸洗——终检——防锈、包装——入库〈待合套装配〉。
二、滚动轴承的装配过程:
滚动轴承零件如内圈、外圈、滚动体和保持架等,经检验合格后,进入装配车间进行装配,其过程如下:
零件退磁、清洗→内、外滚〈沟〉道尺寸分组选别→合套→检查游隙→铆合保持架→终检→退磁、清洗→防锈、包装→入成品库(装箱、发运〉
- 2019-12-13微型轴承的选择、保养和检修
- 2019-12-13怎么判断轴承是否可用
- 2019-12-13轴承游隙的测量和选择
- 2019-12-13滚动轴承的游隙概念
- 2019-12-13滚动轴承的特点
- 2019-12-13滚动轴承的加工装配
-
 完全分离式轴承
(剖分轴承),安装时不需移动周边设备或机器。安装成本低,更换方便。减少停机时间,提高维修效率对轴的加工要求低,轴不需要车倒角、台阶不需要经过硬化处理轴加工成本低卓越的密封件,轴承箱与轴承座可在任何方向360度转动。
-
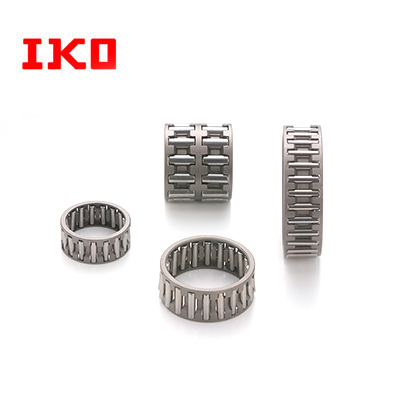 滚针轴承
IKO冲压外圈型滚针轴承使用特殊薄钢板经精密冲压加工并渗碳淬火的冲压外圈,故其是滚针轴承中截面高度小,轻量而且额定负载大的轴承。
-
 深沟球轴承
基本型的深沟球轴承由一个外圈,一个内圈、一组钢球和一组保持架构成。 深沟球轴承类型有单列和双列两种,深沟球结构还分密封和开式两种结构,开式是指轴承不带密封结构,密封型深沟球分为防尘密封和防油密封。
-
 深沟球轴承
它们有各种尺寸可供选择,并且是所有滚动轴承中受欢迎的。这种类型的轴承同时在两个方向上支撑径向和一定程度的轴向载荷
-
 深沟球轴承
NTN深沟球轴承应用范围广,其内外圈滚道呈圆弧状深沟,可承受径向负荷、双向负荷,及其合成负荷。NTN深沟球轴承亦适用范围于高速旋转的应用场合。此类轴承中,有填入润滑脂的填脂轴承(双侧防尘盖或双侧密封圈轴承)、带止动环轴承等。使用这些NTN轴承可简化轴承箱的设计。
-
 角接触球轴承
主要承受较大单向轴向负荷,接触角度越大,承受负荷能力越大。保持架材料有钢板、黄铜或工程塑胶,成型方式有冲压或车削,视轴承形式或使用条件不同而选用。其它尚有组合角接触球轴承、双列角接触球轴承及四点接触球轴承。
-
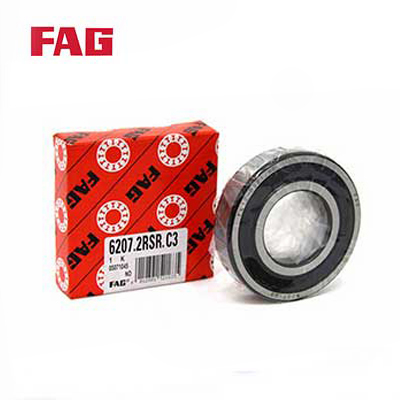 深沟球轴承
基本型的深沟球轴承由一个外圈,一个内圈、一组钢球和一组保持架构成。 深沟球轴承类型有单列和双列两种,深沟球结构还分密封和开式两种结构,开式是指轴承不带密封结构,密封型深沟球分为防尘密封和防油密封。
-
 深沟球轴承
基本型的深沟球轴承由一个外圈,一个内圈、一组钢球和一组保持架构成。 深沟球轴承类型有单列和双列两种,深沟球结构还分密封和开式两种结构,开式是指轴承不带密封结构,密封型深沟球分为防尘密封和防油密封。防尘密封盖材料为钢板冲压,只起到简单的防止灰尘进入轴承滚道。防油型为接触式油封,能有效的阻止轴承内的润滑脂外溢。